Este proyecto de distribución de energía se encuentra en una zona montañosa propensa a la niebla de Rwanda. El cliente especificó galvanización en caliente para cercas y puertas, con un requerimiento de espesor de revestimiento de zinc de 85 μm. En paneles de cerca, la fábrica necesita comprobar la cobertura en soldaduras y conexiones. En las puertas, también debe verificar que las piezas galvanizadas encajan juntas y que cada hoja de la puerta se abre y cierra suavemente.
Fences and gates face repeated condensation in the mountains
Incluso sin lluvia, la humedad en el aire puede condensarse en gotas en superficies de acero más frías en un sitio de montaña de niebla. La condensación repetida mantiene la superficie de acero mojada por más tiempo. El agua también puede permanecer en los raíles inferiores y en las placas de conexión superpuestas. Donde el acero está expuesto en estos lugares, la corrosión puede desarrollarse. Por lo tanto, el cliente hizo de la protección de la corrosión una prioridad en todo el recinto, aplicando el mismo requisito de espesor de recubrimiento de zinc a los paneles de cerca y marcos de puertas.
Cómo un revestimiento de zinc de 85 μm protege el acero
Cuando un componente de acero está inmerso en zinc fundido, el acero limpio reacciona con el zinc para formar capas de aleación de hierro zinc unidos al sustrato. El revestimiento separa el acero de la humedad y el aire. Si un pequeño rasguño expone el acero, el cinc cercano corroe preferentemente y ayuda a proteger el área expuesta. En un entorno montañoso con condensación repetida, el zinc se consume gradualmente en servicio. El proyecto especificó 85 μm para proporcionar una reserva contra esa pérdida gradual.
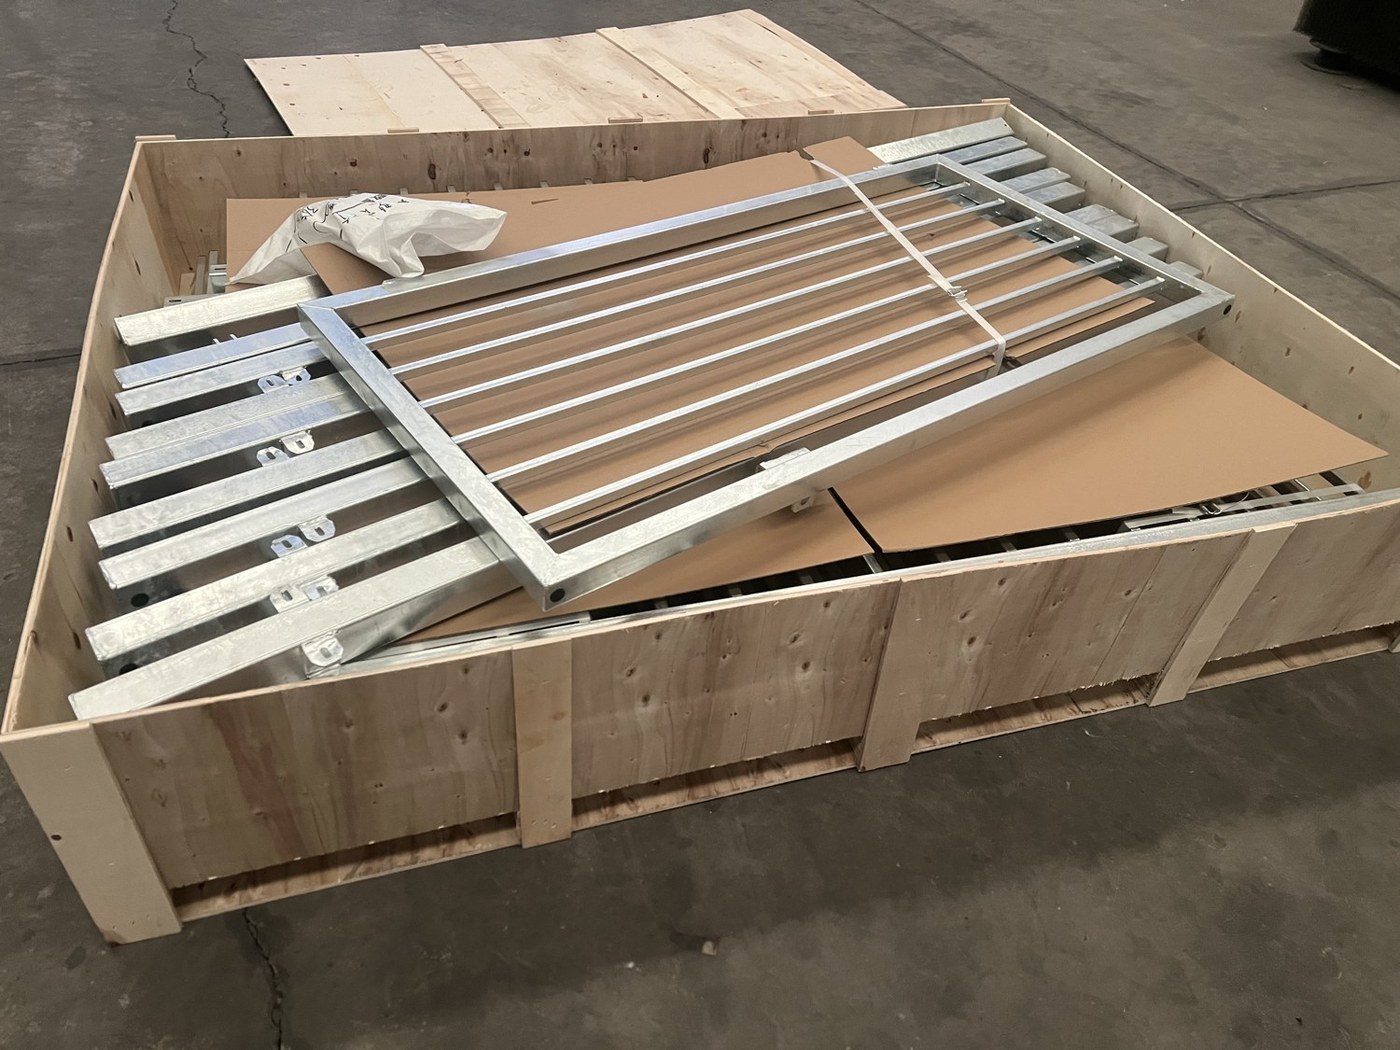
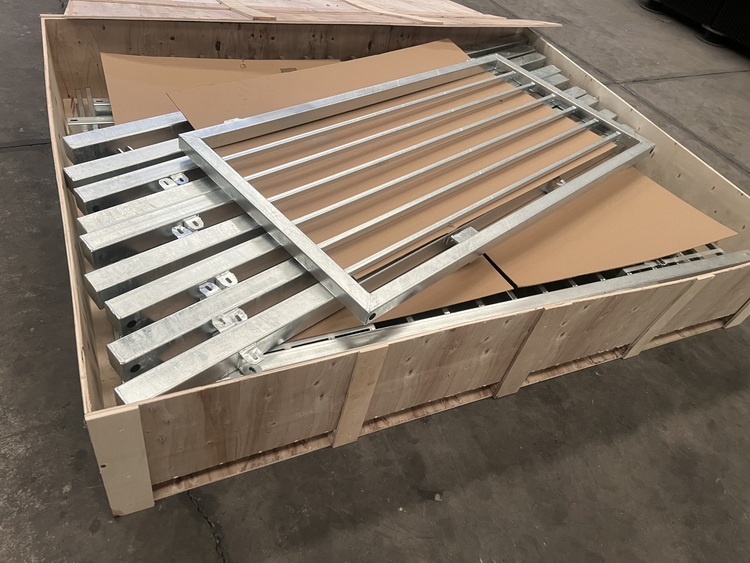
Figura 1. Componentes de acero galvanizado listos para los paneles de embalaje y cerca dentro de una caja de madera.
Los paneles Fence se soldan antes de que las asambleas completas sean galvanizadas
Después de que la malla y los marcos estén soldados, escoria y salpicadura debe ser eliminada de las áreas de soldadura. El desengrasamiento elimina el aceite, y el recoger elimina la escama de óxido y molino. Las asambleas son entonces enjuagadas, secadas y secas antes de ser inmersas en zinc fundido. La preparación de la superficie es fundamental para la cobertura continua. Dejar una parte en el baño más largo hará poco para cubrir el acero blindado por la escoria residual. A medida que cada montaje sale del baño, el exceso de zinc debe drenarse libremente en el hervidor. Revise los bordes inferiores del marco y los agujeros de montaje para la acumulación que podrían evitar los accesorios de asiento correctamente.
Marcos de puertas huecas necesitan caminos claros para ventilación y drenaje
Los agujeros de ventilación y drenaje deben colocarse para la orientación en la que se suspenderá el marco de la puerta. Durante la inmersión, el aire debe escapar en puntos altos para que el zinc fundido pueda entrar en las secciones huecas. Durante el retiro, el exceso de zinc debe drenar en puntos bajos. Si soldar carriles y verticales juntos crea cavidades separadas, compruebe el camino de ventilación y drenaje para cada cavidad. Después de galvanizar, verifique diagonales de marco, alineación de bisagra y cómo se involucra el cojo. Estos cheques reducen la necesidad de moler el recubrimiento fresco para hacer que una puerta encaja en el sitio.
Cómo interpretar las lecturas de espesor de revestimiento
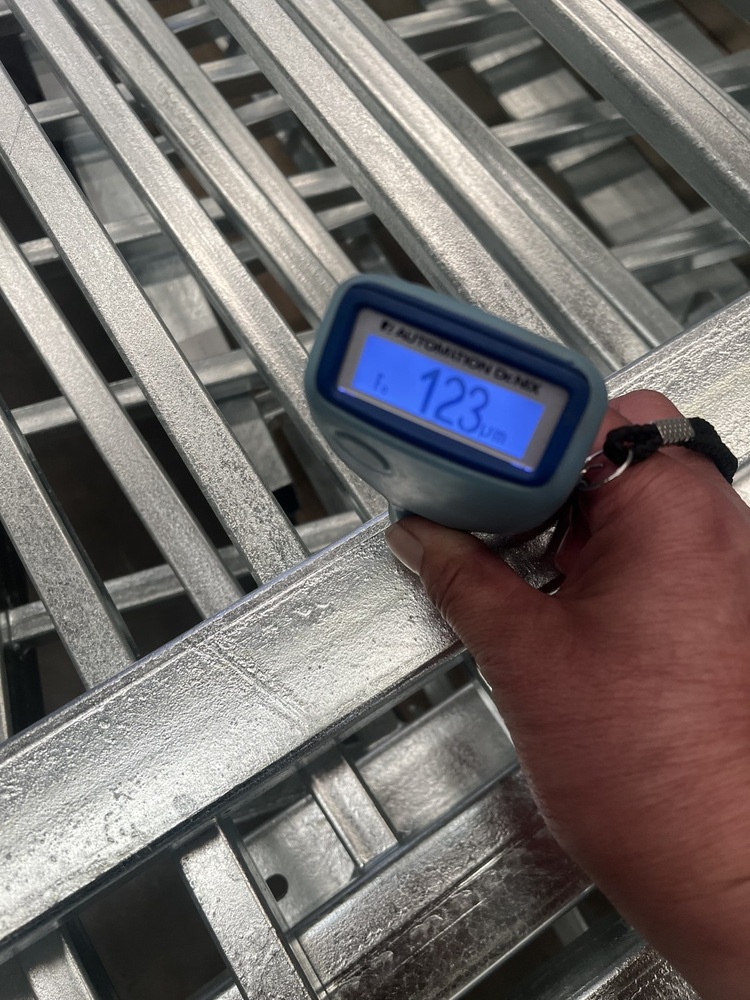
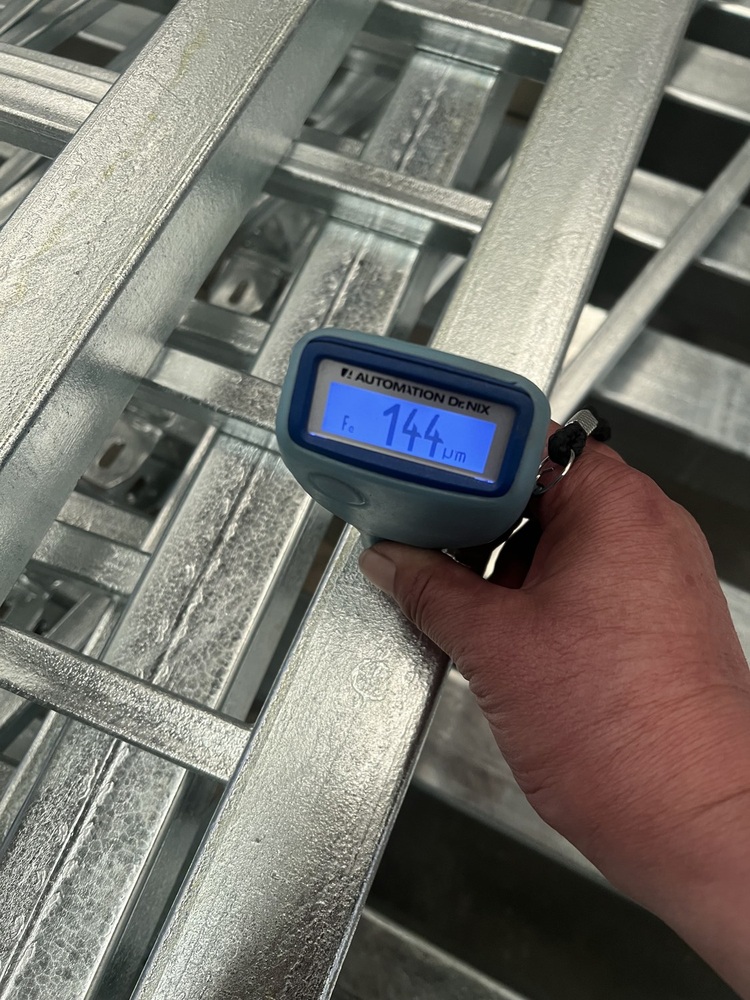
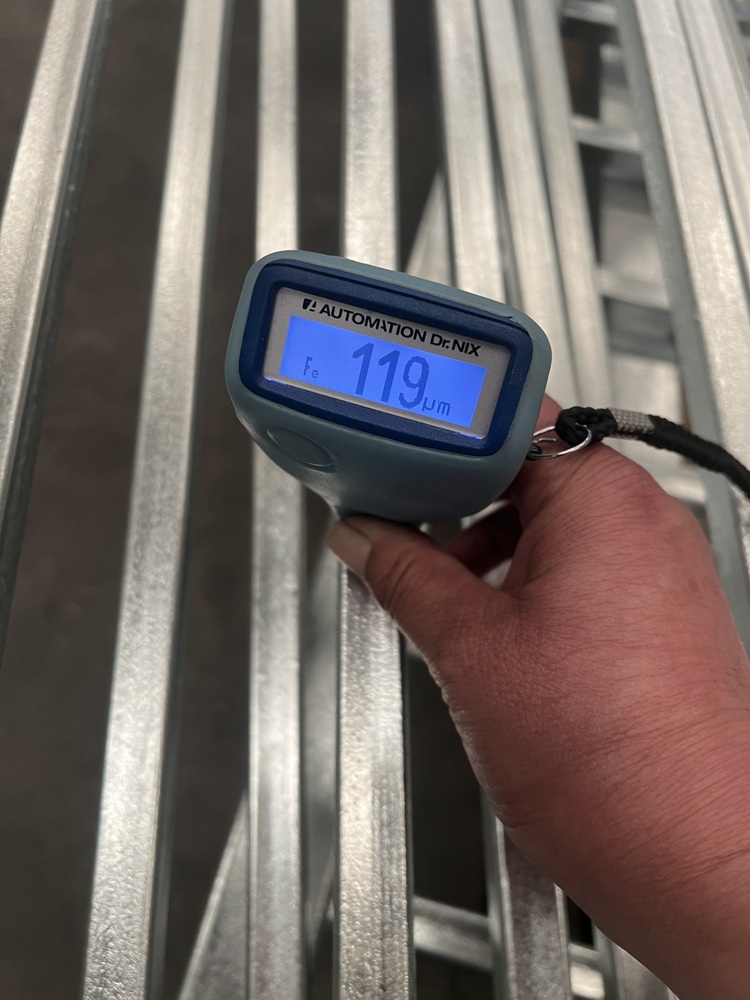
Después de galvanizar, inspeccionar soldaduras, esquinas y bordes de placa de conexión para áreas no cubiertas, luego medir el espesor del revestimiento utilizando el método acordado de muestreo y evaluación. El medidor de la foto muestra una lectura en un solo punto. Para evaluar el cumplimiento del requisito de 85 μm, confirme si el contrato especifica el espesor de recubrimiento local o medio, a continuación, registre cada área de medición, lectura e identificación de componentes. Esto permite al comprador revisar el panel de la valla y los registros de la hoja de la puerta y rastrearlos al lote entregado.
Figura 2. Mediciones de espesor de revestimiento del proyecto. Las fotos muestran lecturas individuales. La aceptación de un lote se basa en los registros de inspección.
Componentes de embalaje para la entrega a la montaña
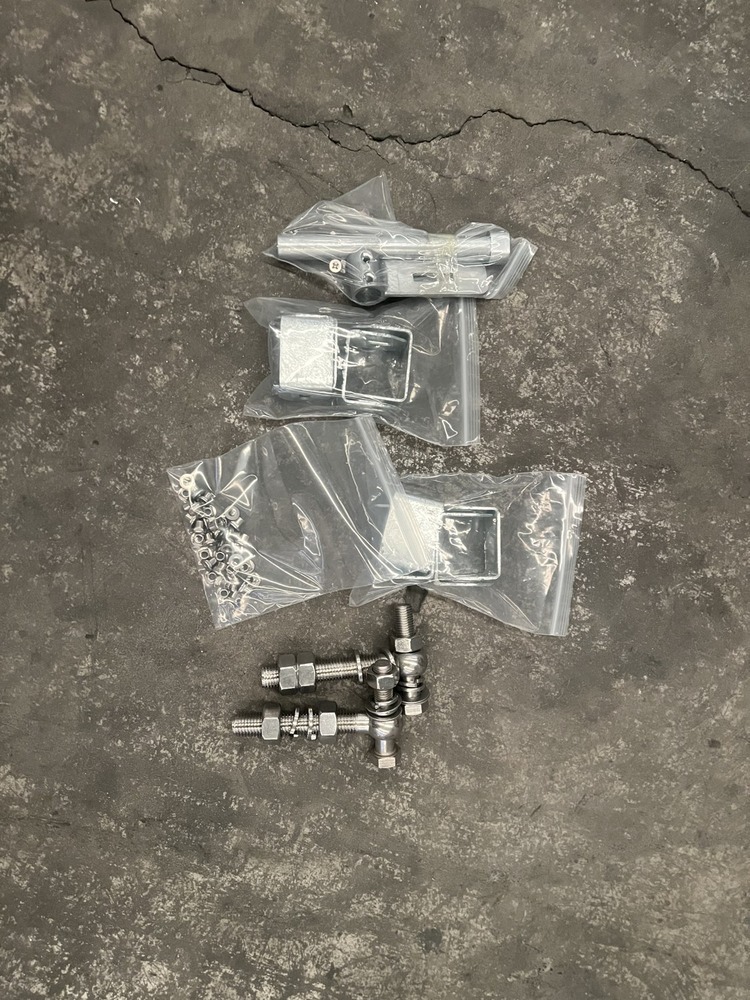
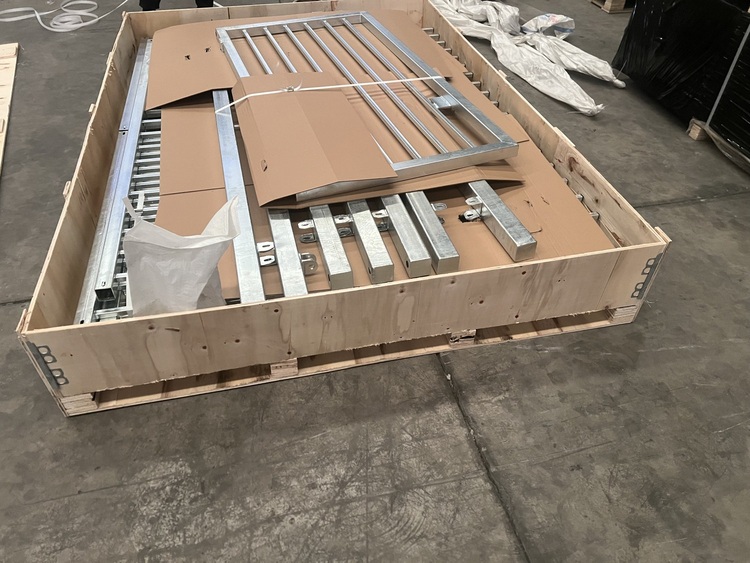
Los accesorios y componentes embalados que se muestran a continuación conectan la preparación de fábrica con la instalación del sitio. Una lista de embalaje debe identificar qué sección de cerca o puerta de cada caja sirve y donde los accesorios de empaquetado están empaquetados. Superficies galvanizadas separadas donde podrían frotar en tránsito. Si las partes llegan mojadas, separados para permitir que el aire circula.
Figura 3. Accesorios de conexión y componentes empaquetados en cajas de madera.
Revise las hojas de la puerta y las conexiones en el sitio
Una vez que se instala una hoja de puerta, muévela a través de su oscilación completa para comprobar el contacto de abajo-edge, luego inspeccione los bisagras, el cierre y los tornillos de conexión. A lo largo de la línea de la valla, preste especial atención a levantar puntos de contacto y áreas modificadas en el sitio. Reparar cualquier acero expuesto utilizando el método acordado y registrar la ubicación para que pueda ser revisado durante inspecciones rutinarias.
Si está preparando un paquete de contratación para un proyecto de distribución de energía, envíe a CommandFence su plan de sitio, longitud y altura de la valla y ancho de entrada de vehículo claro. Podemos trabajar con su equipo de ingeniería para revisar los paneles de cerca, puestos, hojas de puerta y accesorios sección por sección y convertir el diseño en una lista de suministros para cita y revisión.
Para los sitios con condensación frecuente o condiciones de humedad prolongadas, incluya las condiciones de exposición y los criterios de aceptación del revestimiento en su consulta. Durante la revisión del dibujo, CommandFence puede discutir el drenaje del marco de puertas, montaje después de galvanizar y empaquetar por sección de instalación, por lo que la preparación de la fábrica apoya el trabajo en el sitio.




Responder